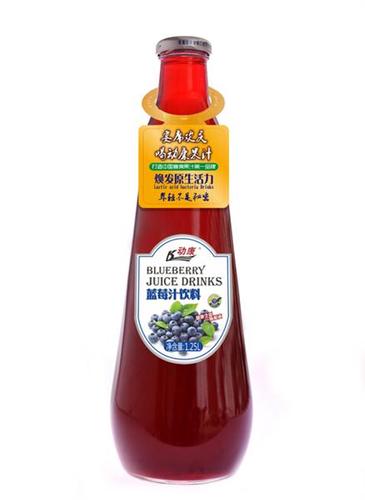
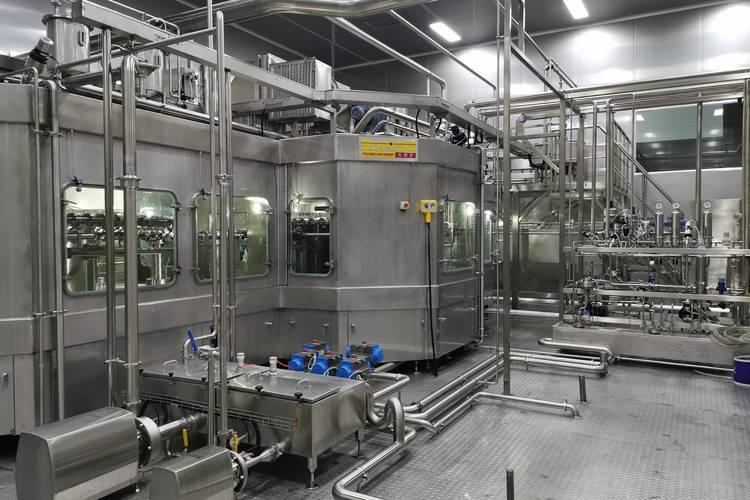
蓝莓汁饮料加工生产线设备与生产工艺全解析
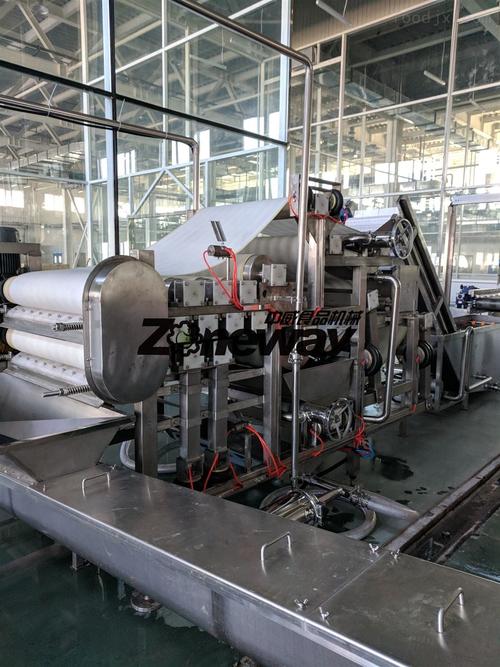
蓝莓汁饮料因其丰富的花青素含量和独特风味,近年来在健康饮品市场持续走俏。一条完整的蓝莓汁饮料加工生产线,需要从原料处理到成品包装实现全流程的自动化与卫生控制。本文将系统梳理蓝莓汁饮料生产线的核心设备构成、工艺流程及选型要点,为饮料生产企业提供参考。
一、蓝莓汁饮料加工工艺流程
典型的蓝莓汁饮料生产流程为:原料接收与清洗→挑选→破碎榨汁→酶解澄清→过滤→调配→均质→脱气→杀菌→灌装→封口→二次杀菌(热灌装或无菌灌装视工艺而定)→冷却→贴标喷码→装箱入库。不同产品类型(清汁、浊汁、复合果汁、果肉饮料)在酶解、澄清、均质等环节参数有所差异,设备配置也需相应调整。
二、核心设备配置
1. 前处理设备
- 气泡清洗机:采用气泡翻滚与高压喷淋结合,去除蓝莓表面泥沙、农药残留及微生物。
- 拣选输送带:人工或色选机剔除破损果、枝叶及未成熟果,保证原料品质均一。
- 破碎机:对蓝莓进行温和破碎,避免过度破坏果籽产生苦涩味。
- 螺旋榨汁机或带式压榨机:适用于浆果类高水分原料,出汁率可达70%–80%。
2. 澄清与过滤设备
- 酶解罐:添加果胶酶,在45–50℃下保温酶解,分解果胶以提升出汁率和澄清度。
- 板框过滤机或超滤设备:去除悬浮颗粒和部分大分子杂质;对清汁产品可选用中空纤维超滤膜,保留花色苷的同时实现高透光度。
3. 调配与均质设备
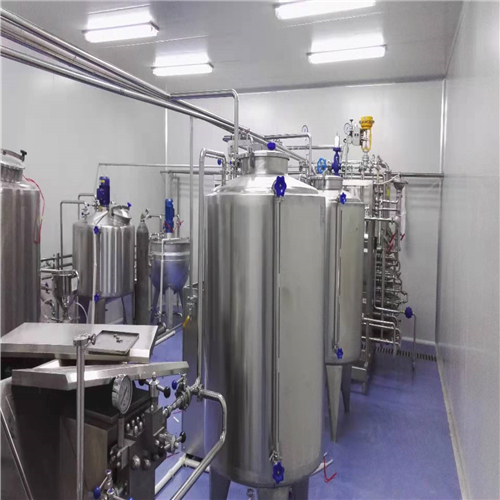
- 调配罐:不锈钢双层保温罐,配备搅拌器,用于按配方加入糖、酸味剂、稳定剂、维生素等辅料。
- 高压均质机:对浊汁和含果肉饮料尤其重要,压力一般控制在20–30MPa,防止分层沉淀。用于清汁饮料则可选配低压力均质或省去此环节。
- 真空脱气机:脱除果汁中的溶解氧和气泡,减少花青素氧化变色,延长产品货架期。
4. 杀菌与灌装设备
- UHT超高温瞬时杀菌机:对热敏性蓝莓汁尤为适合,110–135℃、数秒至数十秒的处理可在保证安全性的同时最大限度保留色泽和营养。
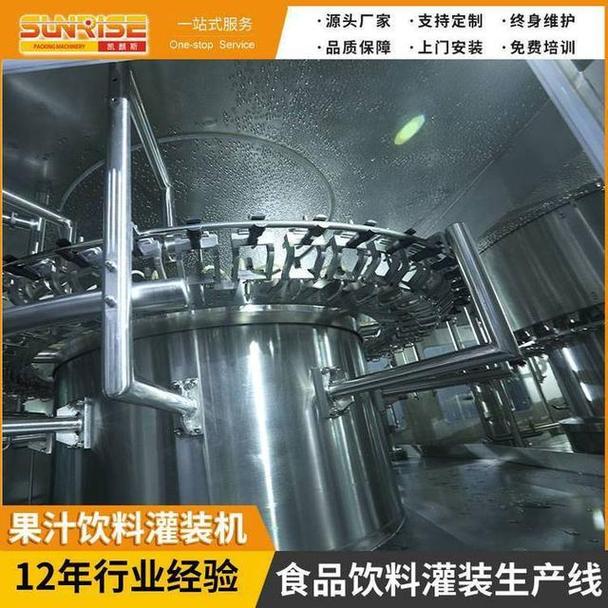
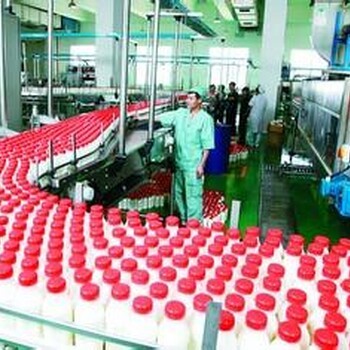
- 无菌灌装机:在无菌环境下完成PET瓶、纸盒或BIB袋的灌装封口,常温货架期可达9–12个月。
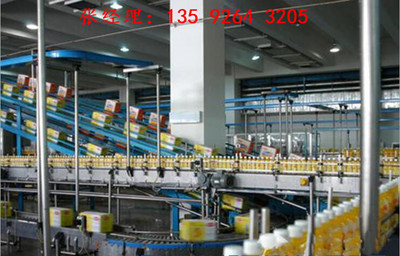
- 热灌装线:适合玻璃瓶和马口铁罐产品,配合85–92℃灌装温度及倒瓶杀菌,之后经喷淋冷却隧道降温。
5. 辅助与包装设备
- CIP就地清洗系统:对管路、罐体、灌装机进行自动化碱洗、酸洗及清水冲洗,是果汁线食品安全的必备系统。
- 贴标机、喷码机、装箱机、码垛机器人:实现后段包装自动化,提升整体生产效率。
三、产能与设备选型建议
| 产线规模 | 适用对象 | 关键考虑 |
|---|---|---|
| 小型(500–1000L/h) | 地方特色饮品厂、中试线 | 优先选用模块化设备,轧盖/灌装需一定自动化程度以降低人力成本 |
| 中型(2000–5000L/h) | 区域品牌主力产线 | 建议UHT+无菌灌装,自动化调配与在线检测 |
| 大型(10000L/h以上) | 全国性品牌 | 全线DCS自动控制,MES追溯,多品种柔性切换 |
选型时需重点关注:设备与物料接触部分的材质(推荐316L不锈钢)、密封件是否耐酸耐温、杀菌机温控精度(±1℃以内)、均质压力稳定性,以及是否预留多品种切换能力。蓝莓汁色深易显污渍,设备内壁光洁度和清洗死角尤为关键。
四、关键控制点与常见问题
- 花色苷保护:全流程尽量避免高温长时暴露、减少溶氧,杀菌与脱气环节需特别关注。
- 果胶酶用量与酶解时间:过量酶解可能导致风味寡淡,建议通过小试确定工艺参数。
- 浊汁稳定性:除均质外,可通过稳定剂二次配制与合理的灌装温度控制防止分层。
- 柠檬酸与甜味剂配比:蓝莓汁本身酸感较强,配方调试宜配合小样品评后放大。
五、
构建一条高效的蓝莓汁饮料生产线,既需要理顺果汁工艺的整体逻辑,也要针对浆果原料特性设备选型做到水、料、清洗和安全要求的细节闭合。企业在投资时应以产品形态(清汁/浊汁/复合)与目标货架期、渠道作为出发点,选择能够长期提供工艺支持与备件服务的设备供应商,为产品迭代和市场开拓打好装备基础。
如若转载,请注明出处:http://www.meidingdz.com/product/3.html
更新时间:2026-11-09 18:05:21